Warum die Naht entscheidet
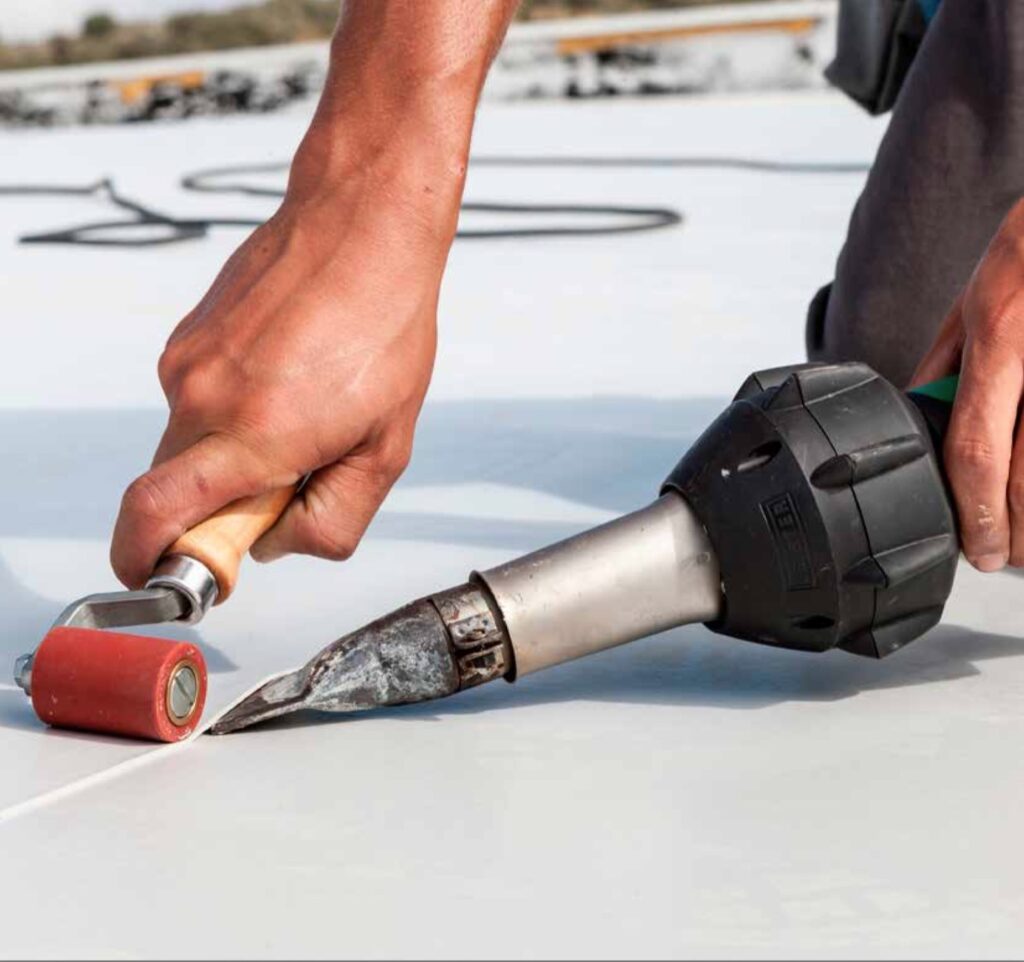
Bei KÖSTER TPO werden die Bahnen thermisch zu einer homogenen Verbindung verschweißt: Es liegt kein Kleber und kein Band dazwischen, das Material wird eins. Die Festigkeit des Dachs ist damit die Festigkeit der Naht. Die Rezeptur auf Polyethylenbasis hilft dabei, denn sie gibt ein breites Schweißfenster und bleibt auch später schweißbar, sodass ein Anbau oder eine Reparatur ohne Haftungsprobleme möglich ist.
Drei Faktoren bestimmen die Nahtqualität
Temperatur
Die Schweißtemperatur liegt zwischen +400 °C und +620 °C, abhängig von der Bahnenstärke und den Umgebungsbedingungen. Als Richtwert für die Probeschweißung gelten 600 °C bei 2 bis 3 Metern je Minute; mit einem Leister V2 sind es 620 °C bei 4 Metern je Minute. Zu kalt bedeutet ungenügende Verschmelzung, zu heiß schädigt die Bahn. Bei wechselnder Witterung werden die Einstellungen erneut geprüft.
Geschwindigkeit und Anpressdruck
Ein gleichmäßiger Vorschub mit dem richtigen Rollendruck ergibt eine gleichmäßige Naht. Beim Handschweißen wird zuerst etwa 4 cm von der Bahnenkante vorgeschweißt; die dabei entstehende Tasche sorgt für eine gleichmäßige Schweißtemperatur in der endgültigen Naht. Danach wird der flache Teil der Düse gleichmäßig durch die Überlappung gezogen, mit der Rolle parallel zur Bahnenkante und mindestens 1 cm Abstand zwischen Düse und Rolle. Eine Schweißraupe von etwa 1 mm zeigt, dass genügend Material fließt; mehr ist zu viel. Ab 100 m² Dachfläche ist ein Schweißautomat schneller und gleichmäßiger.
Vorbereitung des Nahtbereichs
Der Nahtbereich muss sauber sein. Bei neuen KÖSTER TPO-Bahnen ist keine Vorbehandlung nötig, und die Naht muss nicht chemisch gereinigt werden. Zwei Ausnahmen: KÖSTER TPO Pro braucht durch den hohen Anteil an recyceltem Polyethylen bereits einen Tag nach dem Verlegen eine Reinigung mit KÖSTER TPO Cleaner, und ältere oder verwitterte Bahnen werden mechanisch angeraut, etwa mit einer Satiniermaschine. Niemals über Feuchtigkeit schweißen.
Feste Maße
- mindestens 2 cm homogene Nahtbreite, auch bei Detailarbeiten mit TPO 2.0 U
- Überlappung 50 mm bei loser Verlegung mit Auflast und bei streifenweiser Verklebung
- Überlappung 80 mm auf EPS-Dämmung und bei vollflächiger Verklebung
- Überlappung 110 mm bei mechanischer Befestigung, wobei die Befestiger unter der Naht liegen
- alle KÖSTER Dachbahnen haben eine Markierung bei 11 cm
- Anschlusshöhe am aufgehenden Bauteil mindestens 15 cm
Wie die Qualität nachgewiesen wird
Nehmen Sie täglich vor Ort Schweißproben, um die richtigen Parameter zu bestimmen. Eine Probe von etwa 5 cm Breite wird im Schäl- und Scherversuch geprüft: Die Naht darf sich nicht trennen lassen, und auch die Nahtvorderseite wird beurteilt. Wichtig ist, dass die Probe vollständig abgekühlt ist, bevor geprüft wird. Fallen die Proben nicht zufriedenstellend aus, werden Temperatur, Geschwindigkeit, Druck und Luftmenge angepasst.
Die verlegten Nähte werden mehr als 24 Stunden nach der Verarbeitung mit der Prüfnadel kontrolliert, bei einer Bahnentemperatur von etwa 20 °C. T-Stöße werden besonders sorgfältig gegen kapillare Leckagen verschweißt und nach dem Abkühlen immer nachgeprüft. Kreuzstöße werden vermieden; ist es nicht anders möglich, wird ein zusätzlicher TPO-Streifen von mehr als 20 cm Durchmesser darüber verschweißt, sodass der Kreuzungspunkt in vier Teile geteilt wird.
Zum Schluss: Das Verschweißen von Kunststoffdachbahnen bleibt einem dafür geschulten Verarbeiter vorbehalten. Verläuft die Probeschweißung nicht wie erwartet, halten Sie Rücksprache mit einem technischen Berater, bevor Sie weitermachen.
Muss die Naht chemisch gereinigt werden?
Bei neuen KÖSTER TPO-Bahnen nicht. KÖSTER TPO Pro wird ab einem Tag nach dem Verlegen mit KÖSTER TPO Cleaner gereinigt, und verwitterte Bahnen werden mechanisch angeraut.
Wann darf die Naht geprüft werden?
Eine Schweißprobe wird erst geprüft, wenn sie vollständig abgekühlt ist. Die verlegten Nähte werden mehr als 24 Stunden nach der Verarbeitung mit der Prüfnadel kontrolliert, bei einer Bahnentemperatur von etwa 20 °C.
Kann später noch an ein bestehendes TPO-Dach angeschweißt werden?
Ja. KÖSTER TPO bleibt schweißbar. Entfernen Sie zuerst Patina und Verschmutzung mit einem geeigneten Schleif- oder Satiniergerät und weisen Sie mit einer Schweißprobe nach, dass die Haftung stimmt.